
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-18 Origem:alimentado


O setor de materiais de construção está passando por uma mudança distinta na demanda, do tradicional PVC rígido e madeira natural para caixilhos de portas em Composto de Madeira-Plástico (WPC). Esta mudança é impulsionada por requisitos de maior durabilidade estrutural, resistência à água e certificações ecológicas, preenchendo a lacuna entre a longevidade do plástico e a resistência mecânica da madeira. Os fabricantes que procuram conquistar esta quota de mercado premium subestimam frequentemente as diferenças mecânicas e termodinâmicas entre o processamento de plásticos puros e de compósitos de fibra de madeira. A tentativa de executar o WPC através de máquinas de PVC padrão freqüentemente resulta em desgaste prematuro do equipamento, oscilações, densidade inconsistente e altas taxas de refugo. A transição da produção requer uma avaliação técnica rigorosa das capacidades de extrusão. Este guia detalha as atualizações mecânicas específicas, ajustes de ferramentas e parâmetros de processamento necessários ao investir ou atualizar para uma linha de extrusão de moldura de porta WPC dedicada..
Demandas de torque e potência: O processamento WPC requer torque da caixa de engrenagens e capacidade do motor significativamente maiores em comparação com o PVC padrão devido à alta viscosidade dos fundidos de madeira-plástico.
Desgaste Metalúrgico: A natureza abrasiva das fibras de madeira exige tratamentos bimetálicos especializados para parafusos e cilindros para evitar a rápida degradação.
Controle de umidade e pragas: Ao contrário do PVC puro, a extrusão WPC requer desgaseificação agressiva a vácuo para evitar a formação de espuma estrutural, bem como dosagem precisa de aditivos para mitigar vulnerabilidades leves a cupins e decomposição de fungos.
Resfriamento e calibração: Os perfis WPC possuem maior massa e retêm o calor por mais tempo, exigindo tabelas de calibração de vácuo estendidas e fluxo de água de resfriamento otimizado em comparação com linhas de PVC padrão.
O alinhamento do investimento em máquinas com as demandas do mercado-alvo determina o sucesso de sua unidade de produção. Você deve compreender as propriedades físicas exatas do produto final antes de configurar a linha de extrusão. A indústria da construção exige métricas de desempenho específicas dos caixilhos das portas. Os instaladores exigem materiais que possam cortar, furar e aparafusar sem rachar. Os usuários finais exigem resistência às intempéries e longevidade.
As molduras das portas em PVC (UPVC) são leves, altamente resistentes à água e compostas inteiramente de plástico. Esta maquiagem sintética os torna inerentemente livres de cupins. A produção de molduras UPVC exige extrusão eficiente e de alta velocidade. O foco principal permanece na produção volumétrica e na estabilidade dimensional. No entanto, o PVC puro carece de grande resistência ao suporte de carga. Não suporta portas pesadas de madeira maciça sem reforços internos de aço. Os instaladores muitas vezes têm dificuldade ao montar dobradiças pesadas diretamente em perfis ocos de PVC. O material tende a descascar sob forte torque.
As molduras das portas WPC são significativamente mais pesadas. Eles oferecem integridade estrutural superior e excelente capacidade de fixação de parafusos para dobradiças e ferragens pesadas. Isso imita perfeitamente a madeira maciça tradicional. Os carpinteiros podem fresar, pregar e serrar estruturas WPC usando ferramentas padrão para marcenaria. Embora altamente resistente à água, o conteúdo de madeira natural apresenta vulnerabilidades moderadas. Sem a formulação química adequada, o WPC permanece suscetível a ataques de cupins. A produção de WPC requer equipamento de extrusão resistente. Os operadores devem se concentrar na homogeneidade do fundido, no controle preciso da densidade e no acabamento superficial impecável.
A implicação da fabricação é profunda. A escolha entre esses materiais determina a arquitetura fundamental da linha de extrusão. Cada componente muda. Você deve reavaliar tudo, desde os alimentadores de formulação até a unidade de transporte. Uma linha de extrusão de moldura de porta de PVC padrão irá falhar sob o estresse mecânico dos compósitos WPC. As caixas de engrenagens superaquecerão e os parafusos se desgastarão prematuramente.
A compreensão das diferenças termodinâmicas e reológicas entre o PVC puro e o WPC impulsiona todas as modificações mecânicas na linha de extrusão. Você não pode tratar o pó de madeira como um simples enchimento. Altera fundamentalmente a física dos polímeros.
A adição de 30% a 60% de pó de madeira reduz drasticamente o Melt Flow Index (MFI). O compósito resultante cria um fundido altamente viscoso. Este material rígido resiste ao fluxo através do cilindro e da cabeça de roscar. Aumenta exponencialmente a contrapressão contra os rolamentos axiais da extrusora. O atrito gera enorme calor de cisalhamento interno. Os operadores devem equilibrar cuidadosamente o aquecimento externo do barril com o aquecimento de cisalhamento interno. Se o calor de cisalhamento ficar fora de controle, o material degrada-se instantaneamente.
As fibras de madeira degradam-se rapidamente a temperaturas superiores a 200°C. Uma vez queimadas, as fibras perdem a integridade estrutural e descoloram o perfil final. O PVC puro oferece um perfil de degradação térmica mais tolerante. O processamento WPC exige uma janela de processamento muito mais estreita. Os operadores devem controlar a temperatura do barril com absoluta precisão para evitar queimaduras. Mesmo um pequeno aumento de temperatura em uma única zona de barril pode arruinar toda a produção. A farinha de madeira atua como isolante, dificultando a extração do excesso de calor do centro do fluxo de fusão.
A higroscopia de fibra de madeira apresenta um enorme desafio de processamento. Mesmo o pó de madeira devidamente pré-seco introduz umidade residual. Sob imensa pressão de extrusão, esta umidade transforma-se instantaneamente em vapor. Sem ventilação especializada, o vapor cria vazios internos. Estas bolhas microscópicas comprometem a resistência estrutural da moldura da porta. A extração eficaz de umidade não é negociável. Se o vapor atingir a cabeça de roscar, ele se expandirá rapidamente ao sair do ferramental. Isso causa fratura por fusão, corrosão superficial e grave instabilidade dimensional.
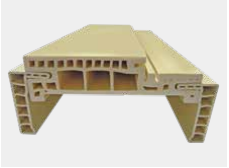
A transição do plástico puro para os compósitos de madeira requer maquinaria especializada. Você não pode simplesmente colocar resina WPC em uma extrusora padrão. As demandas mecânicas exigem soluções de engenharia pesadas.
Um design padrão de parafuso duplo de PVC destruirá as fibras de madeira. Os parafusos de PVC puro utilizam altas taxas de compressão para gerar calor de cisalhamento para fusão. O WPC requer exatamente a abordagem oposta. Você precisa de uma dedicada, máquina de perfil de plástico WPC equipada com parafusos de baixa compressão. A compressão mais baixa evita o calor de cisalhamento excessivo que queima as partículas sensíveis de madeira. As hélices do parafuso devem apresentar canais mais profundos na zona de fusão. Isso acomoda a natureza volumosa da mistura madeira-plástico.
Além disso, o pó de madeira atua como uma lixa dentro do barril. O desgaste abrasivo destrói rapidamente o aço nitretado padrão. Você deve especificar revestimentos de liga bimetálica tanto para os parafusos quanto para o corpo. Os tratamentos de carboneto de tungstênio fornecem a dureza necessária para resistir à abrasão contínua. Os fabricantes aplicam esses revestimentos usando soldagem por arco transferido por plasma (PTA). Isto cria uma ligação metalúrgica que prolonga significativamente a vida útil da unidade de plastificação.
O processamento do WPC requer um torque excepcionalmente alto. O derretimento viscoso resiste ao movimento para frente, empurrando os parafusos. Se a caixa de velocidades for subdimensionada, a máquina irá parar ou oscilar. O aumento leva a uma densidade de perfil inconsistente e a taxas de sucata massivas. O sistema de acionamento deve superar o imenso atrito gerado pela farinha de madeira.
Ao avaliar o equipamento, examine os rolamentos axiais. Os rolamentos padrão quebrarão sob a contrapressão do WPC. Você deve especificar rolamentos axiais tandem para serviços pesados projetados especificamente para extrusão de alta resistência. Selecione caixas de engrenagens de alto torque capazes de suportar cargas pesadas contínuas. A combinação de motor e caixa de engrenagens deve funcionar continuamente sem superaquecimento. Isso garante uma produção estável e consistente em longas tiragens de produção. Implemente sistemas de resfriamento de óleo dedicados para a caixa de câmbio. O óleo de engrenagem sintético de alta viscosidade deve circular através de um trocador de calor externo para manter as temperaturas ideais de lubrificação e evitar o desgaste dos dentes da engrenagem.
A umidade e os gases voláteis arruinarão o perfil do WPC. As extrusoras padrão de ventilação única não conseguem remover vapor suficiente. O grande volume de gás gerado pelas fibras de madeira aquecidas sobrecarrega os sistemas básicos de ventilação.
Você deve utilizar zonas de ventilação de vácuo duplo no cilindro da extrusora. Esses agressivos sistemas de vácuo extraem umidade e voláteis antes que o material chegue à cabeça de roscar. Bombas de vácuo de anel líquido de alta capacidade fornecem a sucção necessária. Isto garante um perfil denso, sólido e sem vazios. Os operadores devem limpar os filtros de vácuo diariamente. Filtros entupidos reduzem a sucção, permitindo que a umidade passe pelas zonas de ventilação.
WPC requer proteção química precisa. Você deve misturar agentes anti-cupins, fungicidas e estabilizadores de UV na matriz. Os alimentadores volumétricos carecem da precisão necessária. Implementar sistemas automatizados de dosagem gravimétrica. Esses sistemas pesam e misturam aditivos com precisão, superando as vulnerabilidades naturais das fibras de madeira. O controle gravimétrico garante que cada metro da moldura da porta contenha a formulação química exata necessária para durabilidade a longo prazo.
A comparação do equipamento downstream revela diferenças marcantes. A cabeça de roscar, a mesa de calibração e as unidades de corte exigem atualizações significativas para lidar com o material compósito denso.
O design do canal de fluxo difere completamente entre os dois materiais. O PVC puro flui com relativa facilidade através de matrizes complexas. O WPC requer canais de matriz simplificados e de baixa resistência. Quaisquer zonas mortas na matriz causarão estagnação do material. O WPC estagnado queima rapidamente, arruinando a execução da extrusão. Os engenheiros de ferramentas devem projetar a matriz com ângulos de compressão graduais. Isto minimiza a tensão de cisalhamento à medida que o material se molda no perfil final. Além disso, os engenheiros devem levar em conta o aumento. O WPC se expande de maneira diferente do PVC puro ao sair da borda da matriz. As dimensões da ferramenta devem compensar esta expansão para alcançar a geometria final correta do perfil.
Ao configurar uma linha de extrusão de moldura de porta personalizada , considere os recursos de coextrusão. Esta é uma atualização crítica para o WPC. A utilização de uma matriz de coextrusão ABA ou A/B permite aplicar uma camada de cobertura externa de PVC puro ou ASA. Este fino revestimento externo encapsula completamente o núcleo WPC. Ele veda a umidade das fibras de madeira, aumenta a resistência às intempéries e neutraliza completamente os riscos de cupins. A coextrusão também permite que os fabricantes usem materiais reciclados no núcleo, mantendo um acabamento superficial premium.
Os tempos de resfriamento diferem drasticamente. O WPC possui massa e densidade muito maiores do que os perfis ocos de PVC. O composto de madeira retém o calor por muito mais tempo. Ele atua como uma bateria térmica, retendo o calor interno muito depois de a superfície esfriar.
As mesas de resfriamento padrão não conseguem extrair calor com rapidez suficiente. Uma dedicada máquina de perfil de porta WPC requer mesas de calibração de vácuo de aço inoxidável mais longas e resistentes. Essas mesas geralmente abrangem de 8 a 12 metros. O resfriamento prolongado evita empenamento pós-extrusão. Ele garante que a pesada moldura da porta permaneça perfeitamente aprumada e dimensionalmente estável para instalação. A água de resfriamento deve fluir turbulentamente através dos blocos de calibração. O fluxo turbulento extrai calor muito mais rápido que o fluxo laminar. Os sistemas de água gelada são obrigatórios para a produção de WPC em alta velocidade.
Os operadores devem monitorar constantemente os manômetros de pressão de vácuo na mesa de calibração. Se o vácuo cair, o perfil se afastará dos blocos de dimensionamento, resultando em dimensões subdimensionadas. A temperatura da água que entra na tabela de calibração deve permanecer estritamente entre 15°C e 20°C. A água mais quente não consegue definir o perfil da pele com rapidez suficiente, enquanto a água excessivamente fria pode causar choque térmico, levando a fraturas por tensão interna na matriz do WPC.
Os requisitos de tração aumentam com o peso do produto. Os perfis WPC são pesados e densos. As unidades de transporte padrão escorregarão, causando arranhões na superfície e variações dimensionais. Você precisa de unidades de transporte Caterpillar robustas com alta força de fixação. As almofadas de borracha devem aderir firmemente ao perfil sem esmagá-lo. Os motores servo acionados fornecem controle preciso da velocidade, eliminando flutuações de tensão.
A unidade de transporte também deve possuir controles de pressão independentes para as esteiras superiores e inferiores da lagarta. Isso evita que os trilhos esmaguem as seções ocas da moldura da porta, ao mesmo tempo que mantém aderência suficiente para puxar as seções sólidas e pesadas. Além disso, a serra de corte deve utilizar um sistema de fixação pneumático que corresponda exatamente ao contorno do perfil. Se a braçadeira aplicar uma pressão irregular, a lâmina da serra ficará presa, causando cortes irregulares e possíveis danos ao motor de corte.
A tecnologia de corte também requer uma atualização. As serras padrão lutam com a densa matriz madeira-plástica. Freqüentemente, eles lascam as bordas do perfil ou queimam o material devido ao atrito excessivo. Transição para unidades de serra pesadas e coletoras de poeira. Equipe essas serras com lâminas com ponta de metal duro premium projetadas especificamente para compósitos. O carro da serra deve deslocar-se em sincronia com a velocidade de extrusão. Isto garante um corte perfeitamente quadrado, essencial para a montagem de juntas estanques nas molduras das portas.
Componente | Extrusão de PVC padrão | Requisitos de extrusão WPC |
|---|---|---|
Taxa de compressão do parafuso | Alto (gera calor de cisalhamento) | Baixo (evita a queima de fibra) |
Metalurgia | Aço nitretado padrão | Carboneto Bimetálico / Tungstênio |
Torque da caixa de velocidades | Capacidade Padrão | Capacidade excepcionalmente alta |
Sistema de desgaseificação | Ventilação de vácuo único | Ventilação dupla a vácuo |
Comprimento da mesa de resfriamento | Padrão (4-6 metros) | Estendido (8-12 metros) |
Tração de transporte | Força de fixação padrão | Alta força de fixação (serviço pesado) |
Antes mesmo de o material chegar à extrusora, a fase de preparação determina o sucesso de toda a operação. WPC requer um ambiente de mistura altamente controlado.
Secagem de pó de madeira: A farinha de madeira crua contém até 8% de umidade. Você deve secar este material em um secador rotativo dedicado até que o teor de umidade caia abaixo de 1%. Não fazer isso sobrecarregará o sistema de vácuo da extrusora.
Fase de mistura a quente: Transfira o pó de madeira seco, resina de PVC e aditivos para um misturador a quente de alta velocidade. O atrito gerado pelas lâminas misturadoras eleva a temperatura para aproximadamente 115°C a 120°C. Este calor ativa os agentes de acoplamento, garantindo que o plástico encapsula as fibras de madeira de forma eficaz.
Fase de mistura fria: Descarregue imediatamente a mistura quente em um misturador de resfriamento. O material deve esfriar entre 40°C e 45°C antes do armazenamento. Se você pular esta etapa, o calor residual fará com que o composto se aglomere e se degrade no silo de armazenamento.
Período de Maturação: Deixar o composto misturado repousar em silo por 12 a 24 horas. Este período de repouso permite a estabilização dos aditivos e garante uma distribuição uniforme da umidade em todo o lote.
Utilização de material reciclado: Se você planeja reutilizar material de sucata, deverá processá-lo por meio de um britador e pulverizador dedicados. O material moído deve ser filtrado em peneira vibratória para garantir granulometria uniforme antes de ser reintroduzido na fase de mistura na proporção máxima de 15%.
Operar uma máquina extrusora de perfil de PVC com materiais WPC apresenta graves riscos operacionais. A mitigação proativa garante uma produção consistente e protege seu investimento de capital. Ignorar esses riscos leva a falhas catastróficas do equipamento.
As fibras de madeira atuam como um composto abrasivo dentro da extrusora. Isto destrói parafusos padrão rapidamente. Faça parceria com um fabricante confiável de máquinas extrusoras de perfis . Exija dados metalúrgicos verificáveis para seus parafusos e cilindros. Implemente cronogramas rigorosos de manutenção preventiva. Inspecione regularmente as passagens dos parafusos quanto a desgaste. Meça a folga entre o parafuso e a parede do cano. A folga excessiva reduz a eficiência do bombeamento e aumenta o tempo de permanência, levando à degradação do material.
Os derretimentos de alta viscosidade geralmente causam oscilações na extrusora. Isso resulta em perfis ondulados e dimensões inconsistentes. Garanta a dosagem gravimétrica precisa de todas as matérias-primas. Utilize sistemas avançados de PLC (controlador lógico programável). O PLC deve sincronizar perfeitamente as RPM da extrusora com a velocidade de transporte. Este controle de malha fechada elimina oscilações. Monitore continuamente os transdutores de pressão de fusão. Picos repentinos na pressão de fusão indicam uma matriz bloqueada ou material degradado.
A umidade e a má homogeneização do fundido prejudicam o apelo visual da moldura da porta. Otimize o teor de umidade da mistura de matérias-primas. Mantenha a umidade abaixo de 1% antes de entrar na tremonha. Utilize misturadores quentes de alta velocidade seguidos de misturadores de resfriamento a frio para preparar a mistura seca adequadamente. Mantenha um controle rigoroso de temperatura em todas as zonas da matriz. Considere a cobertura de coextrusão para garantir um acabamento impecável e resistente às intempéries. Um perfil revestido esconde pequenas imperfeições internas e proporciona uma estética premium.
Mesmo com equipamentos de primeira linha, os operadores encontrarão desafios de processamento. O reconhecimento precoce dos sintomas evita a geração massiva de sucata.
Listras de tigre na superfície: Este defeito visual geralmente indica fluxo de fusão desigual ou flutuações localizadas de temperatura na cabeça da matriz. Verifique as faixas de aquecimento na matriz e certifique-se de que a pressão de fusão permaneça estável.
Rasgo nas bordas: Se as bordas do perfil da moldura da porta parecerem irregulares, a velocidade de transporte poderá ser mais rápida do que a saída da extrusora. Alternativamente, a temperatura da borda da matriz pode ser muito baixa, fazendo com que o material arraste.
Vazios internos: Quando você corta o perfil e vê bolhas dentro do núcleo, o sistema de desgaseificação a vácuo está falhando. Inspecione os níveis de água da bomba de vácuo, limpe as portas de ventilação do cilindro e verifique o teor de umidade da matéria-prima.
Pós-extrusão de empenamento do perfil: Se a estrutura curvar após sair da serra de corte, o processo de resfriamento será irregular. Ajuste o fluxo de água na tabela de calibração para garantir um resfriamento uniforme em todos os lados do perfil.
Acúmulo da matriz (deformação): O acúmulo de material na saída da matriz indica má dispersão de lubrificantes ou temperatura de fusão excessiva. Os operadores devem limpar a borda da matriz imediatamente com ferramentas de latão para evitar que o acúmulo se quebre e se incorpore na superfície do perfil.
Audite o espaço atual da sua fábrica para garantir que você possa acomodar as tabelas estendidas de calibração de vácuo de 8 a 12 metros necessárias para resfriamento WPC.
Solicite dados metalúrgicos verificáveis e especificações de rolamentos axiais de potenciais fornecedores de máquinas antes de assinar qualquer contrato de aquisição.
Execute um teste piloto usando sua formulação exata de madeira-plástico na linha de teste do fabricante para validar a estabilidade da pressão de fusão e o acabamento superficial.
Atualize seus sistemas de manuseio de matéria-prima para incluir secadores rotativos de alta capacidade e unidades de dosagem gravimétrica para controlar rigorosamente as taxas de umidade e aditivos.
R: Tecnicamente possível para proporções muito baixas de fibra de madeira, mas altamente desencorajado. As máquinas de PVC padrão não possuem o torque necessário, a resistência ao desgaste e as capacidades de desgaseificação. Tentar isso leva à rápida falha do equipamento, aumento de pressão e baixa qualidade do produto.
R: Um projeto de parafuso duplo cônico ou paralelo com baixa taxa de compressão é ideal. Esta geometria minimiza o calor de cisalhamento, evitando a queima das fibras da madeira. Os parafusos também devem apresentar revestimentos bimetálicos para resistir ao desgaste abrasivo severo.
R: Os perfis WPC têm massa e densidade significativamente maiores do que os perfis ocos de PVC padrão. O composto madeira-plástico retém o calor por muito mais tempo. Tabelas estendidas de calibração de vácuo são necessárias para extrair esse calor lentamente, evitando deformações pós-extrusão.
R: Embora o WPC seja altamente resistente à água, o conteúdo de madeira apresenta vulnerabilidades moderadas aos cupins. Você deve misturar agentes antitérmitas e fungicidas específicos na mistura de matéria-prima usando alimentadores gravimétricos. Alternativamente, aplique uma camada de cobertura de coextrusão de PVC puro ou ASA para selar o núcleo.
R: A umidade é a principal culpada. As fibras de madeira são altamente higroscópicas. Se a matéria-prima contiver umidade excessiva, ela se transformará em vapor sob pressão de extrusão. Você deve pré-secar os materiais e utilizar ventilação de duplo vácuo no barril para extrair gases voláteis.
R: Não é estritamente obrigatório, mas é altamente recomendado para mercados premium. A coextrusão aplica uma camada externa protetora sobre o núcleo WPC. Isso aumenta a resistência às intempéries, melhora o acabamento superficial e elimina completamente o risco de entrada de umidade ou danos causados por pragas.


