
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-22 Origem:alimentado


A aquisição de uma máquina de extrusão de plástico é uma despesa de capital de alto risco, onde especificações incompatíveis levam a desperdício crônico de material, tolerâncias inconsistentes e gargalos operacionais. Equipamentos padronizados e prontos para uso muitas vezes não conseguem acomodar reologia específica de polímeros, geometrias complexas de produtos ou a crescente demanda por processamento de materiais reciclados. Os compradores frequentemente lutam para equilibrar os custos iniciais de capital com a eficiência operacional a longo prazo, o consumo de energia e o tempo de inatividade para manutenção. A seleção do equipamento certo requer uma avaliação sistemática dos requisitos de materiais, mecânica de fusão, integração posterior e confiabilidade do fabricante. Este guia fornece uma estrutura técnica para avaliar e selecionar linhas completas de produção de extrusão com base em métricas de desempenho verificáveis.
O material dita a mecânica: A escolha entre configurações de parafuso simples e duplo depende inteiramente da estabilidade térmica, da sensibilidade ao cisalhamento e da pureza do seu polímero específico (por exemplo, PVC virgem versus material reciclado).
A geometria impulsiona as necessidades posteriores: Seções transversais complexas exigem sistemas especializados de calibração e resfriamento, tornando a correspondência completa da linha de produção tão crítica quanto a própria extrusora.
A minimização de resíduos é um centro de lucro: controles modernos de processo, dosagem gravimétrica e sistemas de feedback de circuito fechado são essenciais para minimizar o desperdício e otimizar o uso de materiais.
A avaliação de um preço de máquina de perfil deve incluir classificações de eficiência energética, capacidade de redução de sucata e ciclos de manutenção antecipados, e não apenas o pedido de compra inicial.
A verificação do fabricante não é negociável: um fabricante confiável de máquinas extrusoras de plástico deve oferecer testes de aceitação de fábrica (FAT) transparentes e suporte técnico pós-instalação garantido.
A complexidade transversal determina a seleção inicial da máquina e influencia fortemente a correspondência completa da linha de produção. Perfis complexos exigem calibração específica a jusante para manter a forma durante a fase crítica de resfriamento. Quando o polímero sai da matriz, ele sofre inchaço. As ferramentas de calibração devem considerar esta expansão imediatamente. Espessuras de parede irregulares causam taxas de resfriamento diferenciais, o que deformará o perfil se o tanque de dimensionamento a vácuo não tiver controles de zona independentes. Você deve avaliar cuidadosamente os requisitos para equipamentos de extrusão de perfis com formatos especiais . Matrizes personalizadas e tabelas de calibração multieixos são obrigatórias para geometrias complexas. Serras de corte especializadas garantem acabamentos limpos sem deformar o plástico durante o processo de corte no comprimento. Tolerâncias dimensionais aceitáveis definem a precisão necessária do seu equipamento e determinam as capacidades necessárias dos seus sistemas de acionamento e controle.
Avalie o índice de fluxo de fusão (MFI) dos seus materiais alvo antes de observar as especificações da máquina. Entenda completamente sua sensibilidade ao cisalhamento e pontos de degradação térmica. As resinas virgens se comportam de maneira previsível sob calor e pressão. A moagem reciclada introduz enormes variáveis. Os materiais reciclados geralmente exibem curvas de viscosidade inconsistentes que causam oscilações na cabeça da matriz. Plásticos reciclados ricos em umidade requerem ventilação especializada no cano. As zonas de desgaseificação a vácuo evitam vazios internos e defeitos superficiais que prejudicam a integridade estrutural. O processamento de materiais sustentáveis exige uma filtragem robusta. Os contaminantes no material reciclado marcarão o cano e danificarão as matrizes padrão se não forem filtrados através de trocadores de tela contínuos.
Tipo de material | Desafio de processamento | Adaptação necessária da máquina |
|---|---|---|
Poliolefinas Virgens (PE, PP) | Manter a temperatura de fusão consistente em altas velocidades | Parafuso único de alta relação L/D, design de voo de barreira |
PVC rígido | Alta sensibilidade ao cisalhamento, rápida degradação térmica | Parafuso duplo cônico ou paralelo, baixo RPM, resfriamento de óleo |
Remoagem pós-consumo | Conteúdo de umidade, contaminantes físicos, IMF variável | Zonas de desgaseificação a vácuo, trocadores de tela de pistão duplo |
Compósitos Madeira-Plástico | Abrasão extrema, liberação de gases com alta umidade | Barril/parafuso blindado bimetálico, ventilação agressiva |
Estabeleça metas de produção realistas em quilogramas por hora com base na sua capacidade de resfriamento posterior e não apenas na produção máxima da extrusora. O rendimento máximo teórico raramente é igual às velocidades operacionais ideais no chão. Forçar o equipamento muito rápido compromete imediatamente a qualidade do produto. Isso leva à fratura por fusão, mau acabamento superficial e instabilidade dimensional. Altas velocidades reduzem o tempo de residência no barril, impedindo a fusão e mistura adequada de corantes ou estabilizadores UV. Concentre-se no rendimento sustentável e não na capacidade máxima nominal. A produção consistente e um pouco mais lenta produz significativamente menos sucata do que execuções erráticas em alta velocidade que sobrecarregam a tabela de calibração.
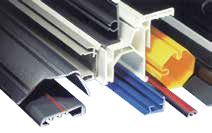
As diferenças mecânicas determinam os principais casos de uso para extrusoras. As extrusoras de parafuso único dependem do atrito contra a parede do cilindro para fusão e transporte. Eles funcionam melhor para polímeros padrão como polietileno, polipropileno e ABS. As extrusoras de rosca dupla proporcionam deslocamento positivo e mistura superior. Eles oferecem capacidades de mistura de alto cisalhamento para formulações complexas. Configurações de parafuso duplo co-rotativas ou contra-rotativas são obrigatórias para materiais sensíveis ao calor. Polímeros altamente compostos ou fortemente preenchidos requerem esta configuração específica. Os parafusos duplos evitam a estagnação do material, garantindo um fluxo de primeiro a entrar, primeiro a sair, que evita a degradação térmica.
O processamento de cloreto de polivinila requer uma dedicada máquina extrusora de perfil de PVC . Os projetos de parafuso duplo cônico ou paralelo evitam a degradação do material de forma eficaz, operando em RPMs mais baixas e mantendo alto rendimento. Eles lidam com cargas de enchimento com alto teor de carbonato de cálcio sem desgaste excessivo nas hélices. Os compósitos de madeira-plástico exigem uma máquina especializada de perfil de plástico WPC . As fibras de madeira agem como uma lixa dentro do barril. Os cilindros e parafusos bimetálicos proporcionam a resistência necessária ao desgaste contra esta abrasão extrema. A ventilação agressiva de umidade remove a água das fibras de madeira durante o processamento para evitar a formação de espuma na matriz. As configurações padrão da máquina extrusora de perfil lidam com perfis padrão com eficiência. Configurações versáteis de parafuso único garantem controle preciso do diâmetro para geometrias simples, como tubos ou faixas de borda.
A relação comprimento/diâmetro (L/D) impacta diretamente a homogeneidade do fundido. Determina o tempo de residência e a estabilidade da saída sob pressão. Proporções mais longas (como 30:1 ou 36:1) proporcionam melhor mistura para compostos poliméricos complexos e permitem múltiplas zonas de ventilação. As taxas de compressão e os elementos de mistura devem corresponder ao polímero específico. Geometrias de voo específicas otimizam a mecânica de fusão para sua aplicação exata. Os parafusos de barreira separam o polímero derretido dos pellets sólidos dentro do canal. Isso evita que sólidos não derretidos alcancem a cabeça da matriz e causem defeitos superficiais. O design adequado do parafuso reduz a oscilação, estabiliza a pressão do cabeçote e garante uma temperatura de fusão uniforme em toda a seção transversal do perfil.
Os sistemas de dosagem gravimétrica garantem uma mistura precisa e contínua do material. Eles pesam cada grama de resina, material reciclado e aditivo que entra na garganta de alimentação. Isto minimiza o dispendioso desperdício de resina durante a produção diária e evita variações de cor. Os transdutores de pressão de fusão fornecem recursos de monitoramento de processos em tempo real. Os sensores de temperatura de fusão ajudam a solucionar instantaneamente defeitos comuns de extrusão. Os trocadores de tela contínuos são essenciais para o processamento de plásticos reciclados. Os sistemas de filtração por fusão removem contaminantes potenciais de forma eficiente, sem interromper a produção. Projetos de pistão duplo permitem trocas de tela enquanto mantêm a pressão de fusão, evitando variações dimensionais no perfil final durante o deslocamento da tela.
O sistema de acionamento é o coração da extrusora. Os motores CA combinados com inversores de frequência oferecem boa eficiência para operações padrão. Os motores síncronos de ímã permanente (PMSM) proporcionam economia de energia superior e maior torque em velocidades mais baixas para operações contínuas. As caixas de engrenagens de alto torque suportam contrapressão contínua da matriz. Os rolamentos axiais integrados são essenciais para operações de extrusão pesadas. A falha do rolamento axial continua sendo a principal causa de paradas não planejadas em instalações de extrusão. Especifique rolamentos superdimensionados para aplicações que envolvem materiais de alta viscosidade. Sistemas adequados de lubrificação da caixa de engrenagens com trocadores de calor externos prolongam a vida útil de toda a unidade de acionamento.
Os controladores de temperatura PID garantem um gerenciamento térmico preciso em todas as zonas do cilindro. Os relés de estado sólido fornecem ajustes rápidos de aquecimento sem o desgaste mecânico associado aos contatores tradicionais. Os mecanismos de resfriamento do barril evitam o superaquecimento do material em zonas de alto cisalhamento. O resfriamento a água em circuito fechado gerencia melhor as operações de alto cisalhamento do que simples sopradores de ar. O resfriamento a água extrai calor rapidamente ao processar polímeros sensíveis ao cisalhamento, como o PVC. O gerenciamento térmico adequado evita a degradação do polímero, mantém as propriedades físicas e mantém a viscosidade do fundido estável à medida que ele entra na matriz.
Avaliar o preço da máquina de perfil exige olhar além da cotação inicial. O investimento básico normalmente inclui a extrusora, cabeçote de matriz, mesa de calibração a jusante, unidade de transporte e painel de controle principal. As despesas ocultas muitas vezes impactam significativamente o requisito de capital final. Considere a logística de transporte, equipamentos pesados, quedas elétricas e requisitos de tubulação de água gelada. O estoque inicial de peças de reposição aumenta o capital inicial necessário. Testes de aceitação de fábrica, ferramentas especializadas e treinamento de operadores representam investimentos adicionais necessários para garantir uma inicialização tranquila.
Modele cuidadosamente o consumo de energia a longo prazo do equipamento. Calcule os quilowatts necessários por quilograma de material processado. Considere o tempo de inatividade planejado para manutenção de rotina, limpeza de matrizes e trocas de tela. As substituições de parafusos e canos representam variáveis operacionais significativas ao longo do tempo. Materiais altamente abrasivos aceleram o desgaste dos componentes plastificantes. Investir em tratamentos bimetálicos aumenta os custos iniciais, mas prolonga drasticamente a vida útil dos componentes. Sistemas eficientes de resfriamento de água reduzem o consumo geral da rede elétrica e evitam que o chiller da instalação fique sobrecarregado.
Sistemas de controle avançados melhoram a eficiência geral do trabalho no local. Os controladores lógicos programáveis (CLPs) permitem partidas e desligamentos automatizados, reduzindo a dependência do conhecimento tribal. As interfaces homem-máquina (IHMs) simplificam o armazenamento de receitas e reduzem o desperdício de configuração durante as trocas de produtos. A conectividade da Indústria 4.0 permite diagnóstico remoto pelo fabricante. A manutenção preditiva evita paradas inesperadas de produção e danos ao equipamento, monitorando vibrações e picos de temperatura na caixa de engrenagens. A comunicação perfeita em toda a linha de produção sincroniza automaticamente a velocidade da extrusora com a unidade de transporte. O corte e o empilhamento automatizados a jusante reduzem os requisitos de trabalho manual no final da linha.
Avalie a capacidade do fabricante de projetar internamente parafusos e matrizes personalizados. A terceirização do projeto da matriz geralmente leva a problemas de integração e a acusações posteriores. Verifique a experiência deles com seu material e aplicação específicos. O conhecimento da aplicação do produto é crucial para o sucesso a longo prazo. A integração completa da linha de produção demonstra a verdadeira capacidade de engenharia. Um fabricante competente entende como o projeto do tanque de resfriamento afeta a retilineidade do perfil. Eles devem oferecer ferramentas de calibração personalizadas, adaptadas aos desenhos do seu produto e garantir as dimensões finais da peça.
Defina critérios rigorosos para um rigoroso teste de aceitação de fábrica. Opere a máquina com seu material de produção real, não com um substituto genérico. Inclua qualquer conteúdo reciclado que você planeja usar diariamente. Comprove as declarações de rendimento e tolerâncias dimensionais antes de autorizar o envio. Verifique a estabilidade do fundido sob condições de operação contínua durante várias horas. Monitore o consumo de energia durante o teste para verificar as declarações de eficiência. Um FAT bem-sucedido evita modificações dispendiosas após a instalação.
Forneça ao fabricante a mistura exata de resina e a proporção de moagem.
Exigir uma operação contínua de pelo menos quatro horas para comprovar a estabilidade térmica.
Meça o perfil final em relação aos seus desenhos CAD usando paquímetros digitais.
Teste a sincronização da unidade de transporte durante mudanças de velocidade.
Simule uma mudança de tela para verificar os tempos de recuperação de pressão.
Avalie cuidadosamente os termos específicos da garantia do equipamento. Verifique a disponibilidade de técnicos de serviço locais em sua região. Os prazos de entrega de peças de reposição críticas são extremamente importantes para o tempo de atividade. Aquecedores, termopares, ventiladores de resfriamento cilíndrico e segmentos de parafuso devem estar prontamente acessíveis. Solicite uma lista de peças de reposição recomendadas durante a fase de aquisição e encomende-a junto com a máquina. Verifique se o fabricante oferece solução de problemas remota por meio de conexões seguras à Internet. O suporte técnico rápido minimiza o impacto de falhas inesperadas no seu cronograma de produção.
Os materiais reciclados muitas vezes introduzem variáveis imprevisíveis no processo de extrusão. Os contaminantes bloqueiam as matrizes, causam graves defeitos superficiais e criam pontos fracos na estrutura do perfil.
Mitigação: Especifique sistemas avançados de filtragem por fusão para todos os fluxos reciclados. Os troca-telas de pistão duplo suportam altos níveis de contaminação sem quedas de pressão. Os sistemas de desgaseificação a vácuo evitam vazios causados pela umidade retida no material moído.
Infraestrutura inadequada interrompe a produção imediatamente após a instalação. A capacidade de refrigeração insuficiente leva a perfis deformados e peças rejeitadas porque o plástico não consegue manter a sua forma.
Mitigação: Realize uma auditoria completa do utilitário de pré-instalação. Verifique a capacidade da água gelada, as taxas de fluxo e a estabilidade do ar comprimido. Certifique-se de que os limites de carga elétrica atendam aos requisitos máximos da máquina, incluindo todas as zonas de aquecimento e resfriamento a jusante.
Pessoal não treinado causa sucata excessiva e possíveis danos à máquina. Configurações incorretas de temperatura degradam o material, obstruem o parafuso e criam picos de pressão perigosos na cabeça da matriz.
Mitigação: Exija treinamento abrangente no local do fabricante. Cubra detalhadamente os procedimentos de inicialização, purga de desligamento e interpretação dos dados do sensor. Ensine os operadores a solucionar problemas de mecânica de fusão, problemas de oscilação e baba de matriz.
A má sincronização deforma o produto final antes que ele esfrie. Velocidades de tração inconsistentes do transporte da lagarta causam variações na espessura da parede e no peso total do perfil.
Mitigação: Certifique-se de que os tanques de dimensionamento a vácuo funcionem perfeitamente com a extrusora. Sincronize as unidades de transporte com a velocidade da extrusora com precisão usando codificadores rotativos. Os sistemas de controle de circuito fechado evitam a deformação do perfil durante o processo de extração, ajustando automaticamente a velocidade da linha com base nos medidores de diâmetro a laser.
Escolher o equipamento certo significa adequar as especificações mecânicas às realidades dos materiais. A especificação excessiva leva ao desperdício de capital e a ativos subutilizados no chão. A subespecificação garante falhas crônicas de produção, desperdício diário excessivo e prazos de entrega perdidos. Priorize fabricantes que oferecem dados de engenharia transparentes e suporte robusto. Exija testes de materiais antes de finalizar qualquer especificação de equipamento. Exija correspondência completa da linha de produção e testes abrangentes de fábrica antes de assinar o pagamento final.
Compile os desenhos de seus produtos, folhas de dados de materiais e porcentagens de reafiação em um único documento técnico.
Defina claramente seu rendimento exato, tolerância dimensional e requisitos de espaço físico.
Envie uma Solicitação de Proposta padronizada para fabricantes avaliados especializados em seu polímero específico.
Compare especificações técnicas, classificações da caixa de velocidades e capacidades de refrigeração em vez de apenas a cotação inicial.
Agende uma auditoria nas instalações para verificar sua capacidade elétrica e de água gelada antes de emitir um pedido de compra.
R: As máquinas de parafuso único dependem de fricção para fusão e transporte. Eles são ideais para polímeros padrão como polietileno e polipropileno. As máquinas de parafuso duplo proporcionam deslocamento positivo e mistura de alto cisalhamento. Isso os torna necessários para materiais sensíveis ao calor, como PVC ou plásticos altamente compostos, que exigem controle preciso de temperatura e ventilação agressiva.
R: Avaliar o preço da máquina de perfil requer a análise do valor completo do sistema. As cotações básicas variam de acordo com a origem, capacidade e níveis de automação. Sempre leve em consideração a eficiência energética, os requisitos de manutenção, a inclusão de equipamentos posteriores e o custo de peças sobressalentes ao comparar propostas de diferentes fabricantes.
R: O PVC é altamente sensível ao cisalhamento e sujeito a rápida degradação térmica. Máquinas especializadas utilizam parafusos duplos cônicos ou paralelos. Eles operam em RPMs mais baixos. Eles proporcionam uma fusão suave e uniforme sem queimar o material durante o processamento e lidam com altas cargas de enchimento com eficiência.
R: Os compósitos madeira-plástico são altamente abrasivos devido ao teor de fibra de madeira. As máquinas requerem cilindros e parafusos com tratamento bimetálico para extrema resistência ao desgaste. Eles também precisam de sistemas especializados de ventilação a vácuo para remover a umidade das fibras de madeira durante a extrusão e evitar a formação de espuma na matriz.
R: A avaliação deve concentrar-se fortemente nos componentes a jusante. Formas complexas exigem tabelas de calibração de vácuo altamente personalizadas para manter a geometria durante o resfriamento. Unidades de transporte precisas de múltiplas lagartas e serras de corte especializadas são necessárias para manter as tolerâncias sem deformar o perfil.
R: O processamento eficiente de plásticos reciclados requer adaptações específicas da máquina. Procure máquinas equipadas com filtragem robusta por fusão para remover impurezas sem parar a linha. As zonas de desgaseificação a vácuo extraem a umidade retida. A dosagem gravimétrica garante uma mistura consistente de materiais reciclados e virgens.


