
Número Browse:0 Autor:editor do site Publicar Time: 2026-09-23 Origem:alimentado


As juntas da porta do refrigerador desempenham uma função mecânica altamente específica. Eles mantêm a eficiência térmica, bloqueiam a condensação e mantêm os aparelhos em conformidade com padrões energéticos rigorosos. A produção dessas vedações em grandes volumes apresenta obstáculos distintos à fabricação. Os gerentes de fábrica devem manter tolerâncias dimensionais rígidas enquanto gerenciam a contração do polímero. Se o perfil deformar durante o resfriamento, o usuário final enfrentará rugas permanentes e falha na sucção. A integração de tiras magnéticas diretamente no fluxo de trabalho sem diminuir a velocidade de transporte adiciona outra camada de dificuldade. Superar altas taxas de refugo e geometrias inconsistentes significa abandonar equipamentos genéricos de processamento de plástico. As instalações precisam de uma especializada máquina extrusora de juntas de porta de geladeira . Este equipamento fornece a regulação térmica precisa e o controle mecânico necessários para extrusar perfis complexos e com múltiplas câmaras de forma consistente.
A versatilidade do material é obrigatória: a produção moderna requer equipamentos capazes de lidar com múltiplos polímeros, tornando uma linha flexível de extrusão de perfil de vedação de PVC TPU TPE crítica para a adaptação às demandas do mercado.
A precisão determina o rendimento: A variável mais significativa na lucratividade da fabricação de juntas é o processo de calibração e resfriamento, que evita a deformação do perfil, elimina rugas superficiais e garante vedações herméticas do aparelho.
A automação reduz os custos operacionais: a integração da inserção de tira magnética em linha, do corte automatizado e da soldagem diretamente na linha de extrusão reduz drasticamente os custos de mão de obra e os gargalos de montagem.
A seleção de fornecedores é uma parceria: a escolha de um fabricante de máquinas extrusoras de perfis deve ser baseada no suporte pós-venda, recursos de personalização de ferramentas e protocolos comprovados de testes de aceitação de fábrica (FAT).
A extrusão bem-sucedida começa com uma definição rigorosa dos requisitos do produto final. As vedações do refrigerador operam em ambientes agressivos. Eles devem manter a flexibilidade em temperaturas que caem abaixo de -20°C em aplicações de freezer. Eles exigem alta resistência química para suportar agentes de limpeza agressivos, ácidos alimentares e óleos. A compressão hermética não é negociável para classificações de eficiência energética. A integridade estrutural determina a aderência magnética adequada. Se o perfil colapsar ou deformar durante a extrusão, o ímã interno não ficará nivelado com a estrutura de aço do aparelho. Isso cria micro-lacunas, levando a vazamentos de ar, rápido acúmulo de gelo e compressores sobrecarregados.
A escolha do polímero certo determina o design da rosca da extrusora, os perfis de aquecimento e os comprimentos do banho de resfriamento. Você deve equilibrar os custos das matérias-primas com o desempenho de campo a longo prazo.
PVC macio: O cloreto de polivinila continua sendo a escolha tradicional. Oferece extrema relação custo-benefício e soldagem altamente confiável durante a montagem final da estrutura de 45 graus. No entanto, a migração do plastificante ao longo do tempo faz com que as vedações de PVC enrijeçam, descoloram e quebrem. As regulamentações ambientais relativas à sua produção e descarte continuam a pressionar os fabricantes em direção a alternativas mais limpas.
TPE/TPU: A indústria está migrando para elastômeros termoplásticos (TPE) e poliuretanos (TPU). Esses materiais fornecem flexibilidade superior em baixas temperaturas e excelente recuperação de deformação por compressão. São totalmente recicláveis e não liberam subprodutos tóxicos durante o processamento. Eles mantêm sua memória elástica por muito mais tempo que o PVC, garantindo uma vedação hermética durante todo o ciclo de vida do aparelho.
Tipo de material | Flexibilidade em baixas temperaturas | Recuperação do conjunto de compactação | Soldabilidade | Aplicação Primária |
|---|---|---|---|---|
PVC macio | Moderado | Média | Excelente | Unidades residenciais econômicas |
TPE | Alto | Excelente | Bom (requer ferramentas específicas) | Aparelhos ecológicos modernos |
TPU | Muito alto | Fora do comum | Bom | Refrigeração comercial pesada |
O processo de extrusão deve acomodar vários métodos de instalação ditados pelo projeto do aparelho. Cada geometria requer designs de matrizes e ferramentas de calibração totalmente diferentes.
Selos push-in estilo Dart: Comuns em unidades residenciais. A gaxeta apresenta uma espinha rígida ou semirrígida em forma de seta que pressiona uma ranhura pré-roteada no revestimento plástico da porta.
Extrusões de Canal U: Usadas em unidades comerciais de serviço pesado. A junta envolve a borda de um painel de porta de aço inoxidável, exigindo um ajuste de fricção apertado.
Canais aparafusados ocultos: Projetos mais antigos ou especializados onde a gaxeta é fixada mecanicamente à porta sob uma aba oculta.
O fole oco da vedação deve comprimir-se facilmente quando a porta fecha, mas retornar instantaneamente quando aberta. Alcançar esse movimento dinâmico requer controle preciso da espessura da parede, muitas vezes com tolerâncias de 0,1 milímetros durante a extrusão.
Muitas juntas modernas utilizam tecnologia de coextrusão. Isso envolve a extrusão de uma coluna rígida (geralmente com dureza Shore D) para montagem da porta ao lado de um fole macio e flexível (dureza Shore A) para a própria vedação. Você não pode conseguir isso com uma única extrusora. Requer cabeças de matriz multicamadas especializadas alimentadas por configurações sincronizadas de multiextrusoras. O material rígido fornece a aderência estrutural necessária para permanecer no trilho da porta, enquanto o material macio fornece a almofada hermética. A ligação térmica entre essas duas correntes de polímero distintas deve ocorrer perfeitamente dentro da cabeça da matriz sob alta pressão antes do início do resfriamento.
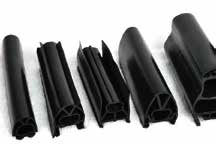
O processo começa na fase de manuseio de materiais. As unidades de dosagem gravimétrica garantem a mistura precisa de resina virgem, material reciclado e masterbatch de cor antes que o polímero entre na garganta de alimentação. Dentro do cano, um parafuso giratório corta e derrete o plástico. O controle da temperatura nas zonas do barril é fundamental. Se a temperatura de fusão for muito baixa, o material não fluirá adequadamente, causando alta pressão na cabeça. Se for muito alto, o polímero se degrada, causando marcas de queimadura e perda de propriedades físicas. O design do parafuso – especificamente a taxa de compressão e a profundidade do voo – deve corresponder ao material específico que está sendo processado para garantir um fundido homogêneo sem aquecimento de cisalhamento excessivo.
O polímero fundido é forçado através de ferramentas personalizadas conhecidas como matriz de extrusão. Isso molda a seção transversal complexa e com múltiplas câmaras da vedação do refrigerador. O projeto da matriz depende de dinâmica de fluidos altamente especializada. Os engenheiros devem levar em conta o inchaço da matriz, que é a tendência do polímero de se expandir à medida que sai do ferramental restritivo. Os canais de fluxo interno (o comprimento da superfície) da matriz devem equilibrar perfeitamente a velocidade do material. Se o polímero fluir mais rápido na seção mais espessa da lombada do que na seção fina do fole, o perfil irá deformar e torcer instantaneamente ao sair da matriz.
Esta é a transição mais sensível de todo o processo. O perfil passa da matriz quente para tanques de resfriamento de água gelada. As tabelas de dimensionamento a vácuo evitam que as câmaras ocas da junta entrem em colapso enquanto o polímero solidifica. O vácuo puxa a camada externa do perfil contra blocos de dimensionamento de latão ou aço inoxidável. Enquanto isso, a água gelada turbulenta remove o calor. Se o resfriamento for irregular, tensões internas se acumulam na matriz polimérica, levando à deformação permanente e ao encolhimento horas após o produto ser enrolado ou cortado.
Depois que o perfil é resfriado e dimensionalmente estável, os processos posteriores assumem o controle. Mecanismos de inserção automatizados alimentam a tira magnética contínua diretamente na câmara designada da gaxeta. Unidades de transporte precisas utilizam cintas de borracha especializadas para puxar o perfil a uma velocidade constante. A tensão de tração deve estar perfeitamente calibrada para evitar esticar o polímero quente. Finalmente, unidades de corte servo-acionadas automatizadas cortam o perfil contínuo nos comprimentos exatos necessários para a montagem da moldura da porta, garantindo cortes limpos e quadrados para soldagem posterior.
A produção moderna depende de sistemas automatizados de inspeção óptica e micrômetros a laser. Esses sensores verificam as dimensões do perfil e a integridade estrutural em tempo real. Eles verificam o assentamento adequado da fita magnética, a espessura correta da parede e a largura geral do perfil. Garantir que o produto final atenda às especificações exatas significa que ele passará nos testes de estanqueidade do consumidor. Os gerentes de fábrica querem evitar situações em que os usuários finais precisem usar tratamentos com água fervente ou secadores de cabelo para consertar vedações deformadas que não se adaptam à estrutura do aparelho.
O processamento padrão de PVC macio normalmente depende de extrusoras de parafuso único com uma relação comprimento/diâmetro (L/D) de 24:1 ou 28:1. Eles apresentam parafusos profundos otimizados para a sensibilidade ao calor do PVC. No entanto, o processamento de elastômeros avançados requer uma máquina extrusora de tiras de vedação TPE altamente eficiente . Essas máquinas possuem parafusos de barreira projetados para garantir a fusão completa do elastômero sem estagnação do material. Eles também exigem caixas de engrenagens de maior torque e sistemas de aquecimento de cilindro mais robustos para lidar com as temperaturas de processamento mais altas de TPE e TPU.
As cabeças de roscar multicamadas são peças complexas de engenharia. Permitem a extrusão simultânea de diferentes durômetros de materiais. Você pode combinar uma base de PVC rígido com um fole de TPE macio. A ferramenta utiliza distribuidores de bloco em Y para gerenciar dois fluxos de fusão diferentes, reunindo-os logo antes da saída da matriz. Os canais de fluxo devem ser altamente polidos para evitar o acúmulo e a degradação do material. Os recursos de troca rápida desses cabeçotes economizam horas de inatividade durante as trocas de produtos, permitindo que os operadores troquem as placas de perfil sem desmontar todo o conjunto do molde.
Uma linha contínua é tão rápida quanto seu componente mais lento. As unidades de transporte sincronizadas utilizam esteiras para agarrar o perfil de maneira suave, mas firme, evitando o esmagamento das câmaras ocas. Os sistemas de perfuração e entalhe em linha preparam a junta para a montagem final, cortando seções específicas onde a junta irá dobrar nos cantos. Finalmente, as máquinas de solda de canto off-line de 45 graus transformam os perfis cortados em molduras de portas acabadas e herméticas. A integração da inserção magnética e das etapas de corte diretamente na linha de extrusão maximiza o rendimento e minimiza os danos de manuseio.
Os fabricantes costumam produzir milhares de modelos diferentes de juntas OEM e de reposição. Isso requer uma linha de extrusão de perfil de vedação de PVC TPU TPE que possa lidar com trocas rápidas. Você precisa de equipamentos que suportem ferramentas de troca rápida para unidades residenciais e de refrigeração comercial. Uma máquina presa a um único tipo de perfil ou material rapidamente se tornará um gargalo em uma instalação de produção diversificada. Procure tabelas de calibração modulares que permitam aos operadores trocar os blocos de vácuo em minutos, em vez de horas.
A velocidade da linha é normalmente medida em metros por minuto. Embora altas velocidades (15-25 m/min) aumentem a produção, elas também aumentam o risco de instabilidade dimensional. Velocidades mais altas exigem sistemas de resfriamento exponencialmente mais eficientes. Se você empurrar o perfil através do banho-maria muito rapidamente, o núcleo permanecerá quente. Isto leva ao encolhimento pós-extrusão quando o produto é embalado. Avaliar uma máquina significa encontrar o equilíbrio ideal entre rendimento máximo e qualidade sem defeitos, muitas vezes exigindo tanques de resfriamento estendidos ou banhos de resfriamento secundários.
Manter a espessura da parede e a geometria do perfil requer sistemas de controle avançados. Controladores lógicos programáveis (CLPs) gerenciam cada zona de aquecimento, transdutor de pressão de fusão e velocidade do motor. Micrômetros a laser em linha fornecem feedback de circuito fechado. Se a espessura do perfil se desviar, mesmo que seja por uma fração de milímetro, o sistema ajusta automaticamente a velocidade de transporte ou as RPM da extrusora para corrigi-la. Isso elimina a dependência de ajustes manuais do operador e garante qualidade consistente em diferentes turnos.
A extrusão é um processo que consome muita energia. Você deve analisar o consumo de energia das zonas de aquecimento, bombas de vácuo e unidades de resfriamento. Os motores servo-acionados modernos reduzem significativamente os custos operacionais a longo prazo em comparação com inversores CA ou CC mais antigos. Os aquecedores de barril isolados também evitam a perda de calor, direcionando a energia para o polímero em vez do ar da fábrica. Os inversores de frequência variável (VFDs) nas bombas de vácuo garantem que elas consumam apenas a energia necessária para manter o nível de vácuo necessário, reduzindo ainda mais o uso de eletricidade.
A contração de polímeros pós-extrusão é uma realidade inevitável. À medida que o plástico esfria, as cadeias moleculares se contraem. Se isso não for feito, a junta encolherá e cairá da moldura da porta. As estratégias de mitigação concentram-se em temperaturas otimizadas do banho de resfriamento e zonas de recozimento estendidas. Você também precisa de calibração de transporte sem tensão. Se o transporte puxar o perfil com muita força enquanto ele ainda está quente, ele induz um estiramento artificial. Quando o perfil finalmente esfria, ele volta, resultando em uma junta muito curta para a moldura da porta.
O resfriamento irregular ou a calibração inadequada do vácuo causam rugas permanentes no fole. Estas rugas criam espaços entre a porta e o corpo do aparelho. Isso leva a falhas nas vedações das portas, condensação e altas taxas de reclamação de garantia. Garantir um fluxo de água consistente e uma pressão de vácuo estável no tanque de calibração é a única maneira de produzir uma vedação perfeitamente lisa e hermética. Os operadores devem verificar regularmente as ranhuras de vácuo nos blocos de dimensionamento para garantir que não estejam obstruídas com resíduos de polímero ou depósitos de água dura.
Para instalações que executam uma linha de extrusão de juntas personalizada , o tempo de inatividade é um risco enorme. A troca de matrizes e calibradores para diferentes modelos de aparelhos pode levar horas se o equipamento for mal projetado. Você deve procurar máquinas com braçadeiras de liberação rápida, coletores de água de fácil acesso e conexões modulares de vácuo. A aplicação dos princípios de troca de matriz em um único minuto (SMED) e a utilização de máquinas bem projetadas reduzem o tempo de troca de horas para minutos, melhorando drasticamente a eficácia geral do equipamento.
Operar uma linha de extrusão de tiras de vedação requer conhecimento especializado. Os operadores devem compreender como solucionar problemas de dilatação da matriz, desequilíbrios de fluxo e flutuações de vácuo. O treinamento robusto do fornecedor é essencial. Os protocolos de manutenção devem incluir a limpeza regular do cabeçote para evitar que o material degradado cause riscos na superfície. As bombas de vácuo e os filtros de água também exigem cronogramas de manutenção rigorosos para garantir um desempenho de resfriamento consistente e evitar paradas inesperadas na linha.
Defeito Comum | Causa provável | Ação Corretiva |
|---|---|---|
Rugas superficiais | Vácuo insuficiente no bloco de calibração | Ranhuras de vácuo transparentes; aumentar a pressão da bomba |
Encolhimento do perfil | Tensão excessiva de transporte | Reduzir a velocidade de transporte; verifique a temperatura da água de resfriamento |
Má adesão magnética | Parede da câmara muito espessa ou empenada | Ajuste os parafusos da matriz para equilibrar o fluxo do polímero |
Marcas de queimadura | Estagnação de material na cabeça de rosca | Temperaturas de zona mais baixas; limpar canais de matriz |
Sua avaliação deve se concentrar na minimização do tempo de inatividade não planejado. Avalie a cadeia de suprimentos do fabricante de máquina extrusora de perfil escolhido . Componentes críticos como parafusos, cilindros, faixas de aquecimento e módulos PLC especializados devem estar prontamente disponíveis. Se uma unidade falhar, você precisará enviar uma substituição imediatamente. A falta de suporte local, recursos de diagnóstico remoto ou atrasos nas peças sobressalentes podem paralisar sua linha de produção por semanas, causando atrasos nas datas de entrega aos OEMs de dispositivos.
Os melhores fornecedores de máquinas fazem mais do que apenas construir extrusoras. Eles projetam e testam matrizes personalizadas internamente antes de enviar o equipamento. Avalie as capacidades de P&D do fornecedor. Eles podem fazer um desenho CAD de um novo perfil de junta, executar um software de simulação de fluxo e fornecer uma matriz totalmente funcional? Sua capacidade de otimizar o projeto de ferramentas impacta diretamente o tempo de lançamento de novos modelos de aparelhos no mercado e reduz a quantidade de tentativa e erro necessária no chão de fábrica.
Nunca aceite entrega sem um FAT rigoroso. Defina os benchmarks não negociáveis que sua nova máquina de juntas de refrigerador deve atingir. Isto inclui tempos de funcionamento sustentados em velocidades nominais máximas por pelo menos 8 horas. Também deve incluir taxas máximas de descarte e validação de precisão dimensional em vários tipos de perfil. A máquina deve provar que pode lidar perfeitamente com suas matérias-primas específicas antes de sair das instalações do fornecedor.
Audite suas taxas atuais de refugo para identificar falhas específicas de resfriamento, calibração ou encolhimento em suas linhas existentes.
Defina a capacidade de produção necessária em metros por minuto para dimensionar corretamente a rosca da extrusora e os tanques de resfriamento.
Documente seu roteiro de materiais para determinar se você precisa de equipamento capaz de processar PVC e TPE.
Solicite propostas técnicas detalhadas e recursos de simulação de fluxo de ferramentas de fabricantes especializados de máquinas de extrusão.
Agende um teste abrangente de aceitação de fábrica usando suas próprias matérias-primas e tiras magnéticas.
R: As velocidades de produção padrão variam de 10 a 25 metros por minuto. A taxa exata depende muito da escolha do material e da complexidade do perfil. Juntas comerciais mais espessas requerem velocidades mais lentas para garantir o resfriamento adequado, enquanto perfis residenciais mais finos podem funcionar muito mais rápido.
R: Sim, mas requer engenharia específica. Você deve usar uma extrusora com um design versátil de parafuso de barreira e zonas precisas de controle de temperatura. O TPE geralmente requer taxas de cisalhamento e gerenciamento térmico diferentes do PVC macio para evitar a degradação do material.
R: Tensão de extrusão inadequada ou resfriamento irregular causa rugas permanentes e pontos rígidos. Isto evita que a junta seja comprimida adequadamente contra a estrutura do aparelho. Os consumidores muitas vezes tentam consertar essas vedações ruins com água fervente ou secadores de cabelo, o que fornece apenas uma solução temporária.
R: A faixa magnética é inserida em linha imediatamente após o perfil sair dos tanques de resfriamento. Um mecanismo automatizado de desenrolamento e alimentação guia o ímã flexível para uma câmara oca específica da gaxeta antes de atingir o estágio final de corte.
R: Os principais culpados são o resfriamento irregular, a calibração inadequada do vácuo ou a tensão de transporte inconsistente. Se o vácuo não conseguir manter o formato do perfil contra os blocos de dimensionamento enquanto o plástico esfria, o fole oco entrará em colapso e enrugará permanentemente.
R: As matrizes devem ser limpas durante cada mudança importante de material ou perfil. A manutenção regular evita o acúmulo de polímero degradado, que causa manchas na superfície. Com os devidos cuidados e limpeza não abrasiva, as matrizes de aço de alta qualidade podem durar anos antes de exigirem substituição devido ao desgaste.


